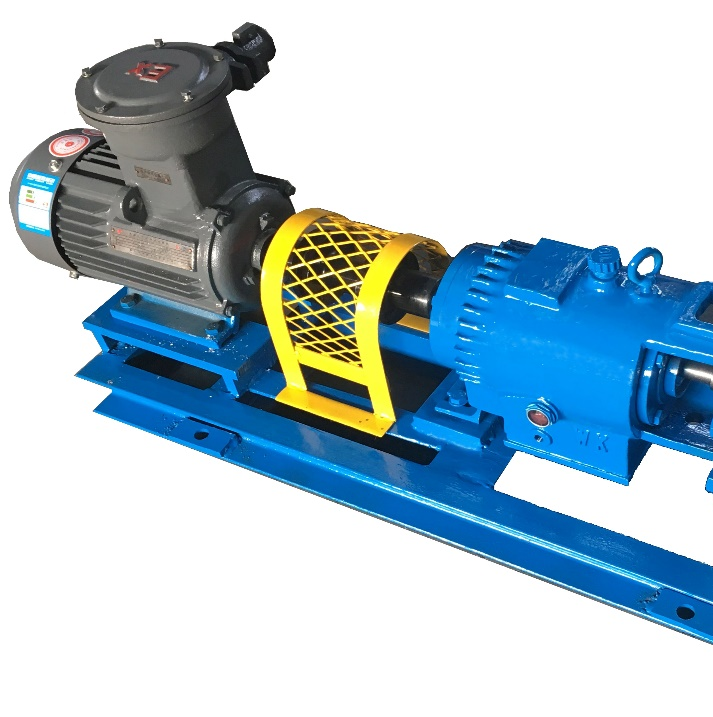
Этапы технического обслуживания центробежных и многоступенчатых насосов компании ООО Цзянсу Ванкай Машиностроение
2026-09-15
I. Порядок ремонта центробежного насоса
1. Как безопасно подготовиться к ремонту
1)、Отключение и изоляция: необходимо отключить электропитание и вывесить предупреждающую табличку, закрыть входные и выходные клапаны, слить рабочую среду из насоса; при работе с легковоспламеняющимися и взрывоопасными средами требуется провести продувку и промывку.
2) Инструменты и запчасти: подготовить специальные инструменты, измерительные приборы и соответствующие запчасти (например, уплотнения, подшипники), оформить наряд-допуск на проведение работ.
3) Подготовка площадки: уборка посторонних предметов, установка предупреждающих знаков; обслуживающий персонал должен использовать защитные очки и перчатки.
2. Как проверить и отремонтировать после разборки
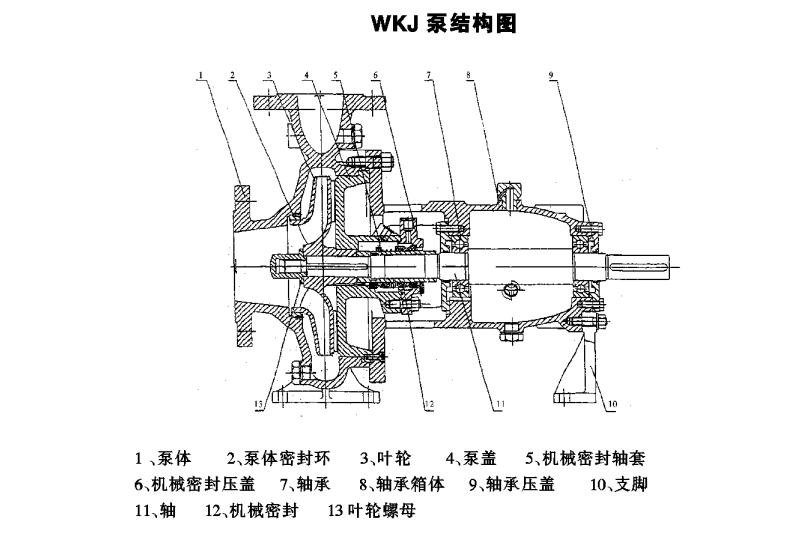
1). Упорядоченная разборка: сначала снимите внешние трубопроводы и муфту, затем последовательно снимите крышку насоса, рабочее колесо и подшипники; категорически запрещается наносить прямые удары, детали необходимо промаркировать.
2) Очистка и измерения: Тщательно очистите детали, проверьте их на наличие трещин и износа. Измерьте прогиб вала (обычно ≤ 0,05 мм) и зазор уплотнительного кольца рабочего колеса (обычно 0,05–0,10 мм).
3)、Ремонт и замена: замените поврежденные уплотнительные кольца, прокладки и подшипники с износом выше нормы, отремонтируйте или замените детали, вышедшие за пределы допусков. При установке механического уплотнения необходимо правильно отрегулировать величину свободного сжатия: 4–6 мм для большой пружины и около 3 мм для малой пружины.
3. Как провести приемочные испытания после установки
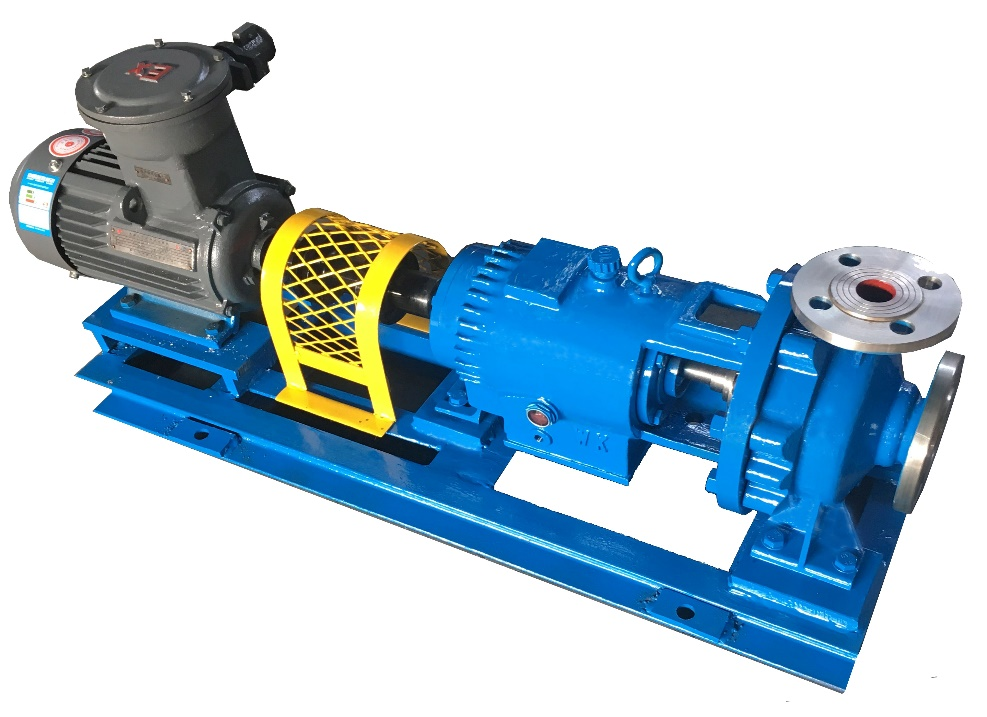
1)、Нормативная сборка: сборка производится в порядке, обратном разборке, болты затягиваются равномерно крест-накрест, выполняется центровка муфты (разница торцевого зазора обычно не превышает 0,3 мм).
2) Пробный запуск: сначала вручную проверьте отсутствие заеданий при прокрутке, затем выполните пуск в толчковом режиме, работу без нагрузки и под нагрузкой; строго запрещается испытание без нагрузки.
3)、Приемочный контроль: контроль температуры подшипников (обычно не более 75°C), вибрации, шума и утечек через уплотнения; после подтверждения соответствия оформить акт приемки.
II. Этапы технического обслуживания многоступенчатого центробежного насоса
При разборке и демонтаже многоступенчатого центробежного насоса следует последовательно снимать рабочие колеса каждой ступени и наносить соответствующую маркировку. Необходимо измерить значения радиального и торцевого биения основных частей, таких как рабочие колеса ротора, втулки вала, уплотнительные кольца рабочих колес и шейки вала, а также общий радиальный зазор между деталями ротора и деталями корпуса. Допустимые отклонения должны соответствовать требованиям соответствующей технической документации.
Для многоступенчатых насосов узел ротора (включая рабочие колеса, дистанционные втулки или ступицы рабочих колес) должен быть предварительно собран для проверки соосности и биения ротора. Рабочие колеса и дистанционные втулки устанавливаются на выправленный вал насоса и фиксируются валовыми втулками, после чего вал устанавливается в центрах токарного станка или на V-образные опоры для измерения соосности деталей ротора относительно вала насоса. Если соосность превышает допустимое значение, ее можно исправить путем проточки на токарном станке. После установки вала насоса в горизонтальное положение торцевая поверхность трения у входа рабочего колеса должна представлять собой вертикальную плоскость, перпендикулярную оси вала. Если имеется отклонение от вертикали (перекос), это приведет к серьезному износу во время работы. Если величина перекоса превышает норму, ее можно исправить с помощью токарной обработки.
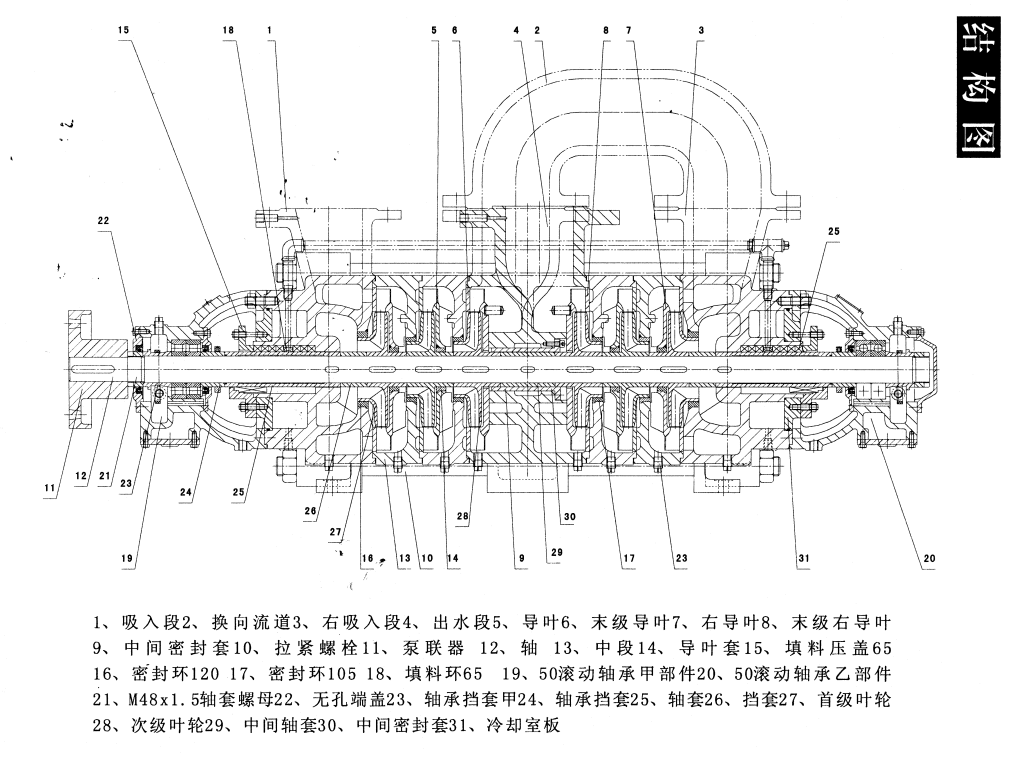
Необходимо измерить и отрегулировать осевые зазоры узла вала насоса, а именно: расстояние между выходами соседних рабочих колес, общее расстояние между первым и последним рабочими колесами, расстояние между входами соседних направляющих аппаратов и общее расстояние между входами первого и последнего направляющих аппаратов. Wangkai Pump Industry напоминает, что расстояния между соседними рабочими колесами должны быть равны между собой и соответствовать расстояниям между соседними направляющими аппаратами; общее расстояние между выходами первого и последнего рабочих колес должно быть равно общему расстоянию между направляющими аппаратами при установленных прокладках и их взаимном сжатии. Ширина выхода рабочего колеса должна находиться в пределах ширины входа направляющего аппарата. Совмещение центров выхода рабочего колеса и входа направляющего аппарата не только обеспечивает нормальный КПД насоса, но и предотвращает заклинивание или трение передней и задней частей рабочего колеса.
При ремонте многоступенчатых насосов часто требуется замена уплотнительных колец рабочего колеса, проточка поверхностей промежуточных перегородок и торцевых поверхностей входной части рабочего колеса. Для обеспечения или восстановления размерной цепи и общего осевого разбега насоса следует использовать установку прокладок, напыление с последующей проточкой и другие методы. Чтобы исключить трение между рабочим колесом и статором, обеспечить соосность выхода рабочего колеса с входом направляющего аппарата, а также учесть тепловое расширение ротора насоса для горячих нефтепродуктов, в многоступенчатых насосах устанавливается расчетный осевой разбег. Если общий разбег каждого рабочего колеса слишком мал, его корректируют путем укорачивания уплотнительного кольца; если слишком велик — применяют наплавку или замену уплотнительного кольца. Осевой разбег каждого рабочего колеса вперед и назад можно регулировать путем добавления или удаления прокладок на контактной поверхности задней ступицы рабочего колеса.
Вал многоступенчатого центробежного насоса тонкий и длинный, передает большую мощность и легко гнется во время работы, что приводит к неисправностям. В практике ремонта погружных скважинных насосов обнаружено, что изгиб вала наиболее выражен на его концах. В процессе правки некоторые ошибочно определяют наличие изгиба по величине радиального биения, что позволяет легко пропустить реальную точку изгиба и приложить давление к точкам, которые изначально не были изогнуты, в результате чего количество изгибов только увеличивается. Основная причина сложности правки изгиба на конце вала заключается в трудности точного определения местоположения точки изгиба перед началом работ. В литературе предлагаются два метода определения точки изгиба: метод графического анализа и метод численного сравнения.
Для роторных узлов многоступенчатых насосов, независимо от рабочей скорости вращения, необходимо проводить статическую и динамическую балансировку как отдельных рабочих колес, так и ротора в сборе.
1. Рабочее колесо и уплотнительное кольцо
Если лопасти рабочего колеса водяного насоса повреждены из-за кавитации или всасывания твердых примесей, а износ уплотнительного кольца слишком велик и не подлежит восстановлению, рабочее колесо следует заменить; если имеется лишь незначительный износ в области уплотнительного кольца рабочего колеса, его можно отремонтировать. Метод заключается в том, чтобы закрепить рабочее колесо на оправке и проточить канавки на уплотнительном кольце рабочего колеса на токарном станке, а затем определить внутренний диаметр уплотнительного кольца корпуса в соответствии с уменьшенным размером после проточки. Зазор между уплотнительным кольцом рабочего колеса и уплотнительным кольцом корпуса определяется внутренним диаметром последнего и обычно составляет 0,3–0,5 мм, при этом внешний диаметр уплотнительного кольца корпуса остается неизменным.
2. Уплотнение вала
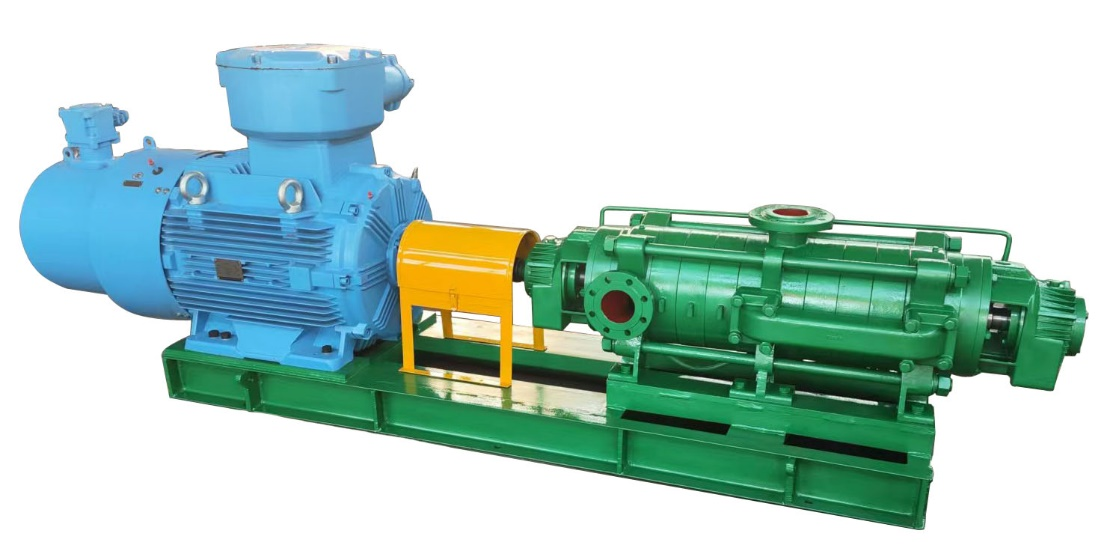
(1) При ремонте водяного насоса сальниковая набивка или торцевое уплотнение подлежат обязательной замене, остальные детали подлежат очистке и осмотру.
(2) При износе втулки вала набивкой (образовании канавок) её следует заменить или восстановить методом наплавки с последующей проточкой; уплотнительные кольца механического уплотнения также должны прилегать плотно.
(3) При установке сальниковых колец необходимо совместить их с отверстием гидрозатвора, чтобы предотвратить его засорение набивкой и потерю работоспособности гидрозатвора.
(4) При установке механического уплотнения необходимо отрегулировать величину свободного сжатия: 4–6 мм для большой пружины и около 3 мм для малой пружины.
3. Вал насоса
Вал насоса является основной деталью ротора, на нем установлены рабочее колесо и втулки, и он вращается с высокой скоростью внутри корпуса насоса.
Вал насоса можно отремонтировать и использовать повторно, если на нем нет трещин, серьезного износа поверхности или изгибов. Величина изгиба вала не должна превышать 0,06 мм; если она больше этого значения, вал следует выпрямить, предпочтительно с помощью винтового пресса без нагрева.
4. Корпус подшипника
Корпус подшипника обычно не повреждается, однако в случае износа и увеличения отверстия из-за неправильной посадки или плохой установки, сначала необходимо расточить отверстие на расточном станке (обеспечивая соосность), а затем запрессовать втулку. Наружный диаметр втулки должен соответствовать отверстию в корпусе, а внутренний — наружному диаметру подшипника.
5. Осевой люфт ротора
Соосность входа направляющего аппарата и выхода рабочего колеса насоса крайне важна и влияет на его производительность. Метод проверки заключается в контроле осевого люфта ротора после общей сборки: для 6–10-ступенчатых насосов общий люфт должен составлять 1,0–2,0 мм. Если осевой люфт слишком велик, допускается установка регулировочной прокладки с гладкой поверхностью и равномерной толщиной между диском разгрузки и упорным кольцом.
III. Пять распространенных неисправностей центробежных насосов и способы их окончательного решения
Являясь ключевым оборудованием в промышленном производстве, муниципальном водоснабжении и системах отопления, вентиляции и кондиционирования (HVAC), центробежные насосы при длительной непрерывной эксплуатации крайне подвержены различным неисправностям. Многие специалисты по техническому обслуживанию при возникновении таких проблем, как отсутствие подачи воды, недостаточный расход, вибрация, посторонние шумы, утечки или перегрев, ограничиваются простым перезапуском оборудования. Такой подход устраняет лишь симптомы, а не причину, что ведет к повторным поломкам. Сегодня мы разберем пять самых распространенных неисправностей центробежных насосов, проанализируем их первопричины на основе практического опыта и предложим методы их полного устранения для обеспечения стабильной и долгосрочной работы оборудования.
Неисправность первого типа: после запуска насоса вода не поступает или напор слишком слабый. Это самая распространенная базовая неисправность, основные причины которой делятся на три категории: попадание воздуха, засорение и аномальные условия эксплуатации. Во-первых, наличие воздуха в корпусе насоса и всасывающем трубопроводе (недостаточный залив воды), что создает воздушную пробку и приводит к работе насоса вхолостую. Во-вторых, засорение всасывающего фильтра или трубопровода, из-за чего поток воды не может нормально всасываться. В-третьих, слишком большая высота установки, превышающая допустимую высоту всасывания насоса, что вызывает кавитацию. Способы решения просты: перед запуском необходимо полностью залить насос водой и удалить воздух из системы, проверить герметичность трубопроводов для исключения утечек воздуха; регулярно очищать фильтр и трубопроводы от загрязнений; при слишком высокой установке насоса следует снизить высоту его монтажа или установить дополнительное устройство для залива воды.
Вторая категория неисправностей: недостаточный расход и напор насоса, несоответствие показателей подачи воды проектным нормам. Если исключена ошибка подбора оборудования, причина чаще всего кроется в аномальных условиях эксплуатации. Недостаточное открытие задвижек, засорение трубопроводов отложениями, износ или коррозия рабочего колеса, а также слишком низкая частота вращения приводят к снижению производительности. У центробежных насосов при длительной эксплуатации основной причиной падения расхода является износ рабочего колеса и образование накипи на лопастях, что напрямую снижает КПД. В процессе техобслуживания необходимо регулярно полностью открывать клапаны, очищать внутренние стенки труб от загрязнений и проверять состояние рабочего колеса, своевременно заменяя изношенные детали. Также следует проверять частоту вращения двигателя, чтобы исключить проскальзывание ремней или некорректные параметры частотного преобразователя.
Третья категория неисправностей: сильная вибрация корпуса насоса, серьезный посторонний шум при работе. Данная неисправность не только сокращает срок службы оборудования, но и создает шумовое загрязнение, а в тяжелых случаях приводит к сходу оборудования с направляющих и его повреждению. Распространенные причины включают механические и гидравлические факторы. К механическим относятся ослабление анкерных болтов, отклонение соосности насоса и двигателя, износ или люфт подшипников. К гидравлическим — кавитация, дисбаланс потока, воздействие напряжений в трубопроводе. Для устранения необходимо сначала затянуть анкерные болты, заново отцентровать соосность насоса и двигателя, заменить изношенные подшипники; устранить причины кавитации, оптимизировать давление на входе, избегать работы насоса в экстремальных режимах перегрузки или низкой нагрузки.
Четвертая категория неисправностей: утечка воды из корпуса насоса, выход из строя уплотнения. Основными типами уплотнений центробежных насосов являются механические и сальниковые уплотнения; утечка воды — типичная неисправность, связанная со старением. Незначительная утечка чаще всего вызвана ослаблением набивки или легким износом механического уплотнения; в этом случае можно подтянуть сальник или отрегулировать зазор уплотнения. Сильная утечка или постоянное капание свидетельствуют о старении, повреждении или заклинивании уплотнения из-за накипи, что требует прямой замены комплектующих. Также следует избегать длительной работы насоса «всухую» и на холостом ходу, так как сухое трение быстро сжигает механическое уплотнение, приводя к его выходу из строя и утечке.
Пятая категория неисправностей: перегрев двигателя, срабатывание защиты от перегрузки. Основными причинами являются работа насоса с перегрузкой, механическое заклинивание и аномальное напряжение. Работа в условиях перегрузки при избыточном расходе и слишком низком напоре приводит к резкому росту нагрузки на двигатель; заклинивание подшипников или трение крыльчатки о корпус насоса увеличивают механическое сопротивление; нестабильное напряжение питания также вызывает перегрев и срабатывание защиты. В ходе повседневной эксплуатации необходимо строго контролировать работу насоса в пределах номинальных параметров, не допускать работы с превышением расхода, регулярно проводить техническое обслуживание вращающихся деталей, проверять напряжение в цепи и своевременно очищать крыльчатку от загрязнений, вызывающих заклинивание.